


Neue Kunststoffe richtig in der Spritzgusssimulation nutzen
Erstellung fehlerender Materialdaten für die Spritzgusssimulation dank eigener Materialcharakterisierung

Per eigener Materialkarte Bauteile mit neuen Kunststoffe korrekt berechnen
Die Eigenschaften von Bauteilen aus Kunststoffen hängen neben den eigentlichen Materialeigenschaften und dem Bauteildesign zusätzlich maßgeblich von der Prozesstechnologie ab. Diese umfasst bspw. den Spritzgießprozess sowie das Spritzgießwerkzeug.
D.h. ohne zuvor festzulegen, wo sich die Angussposition befindet, wie effizient die Werkzeugtemperierung ist, welche Spritzgießparameter wie die Schwindung (Verzug) oder die Füllstoffstofforientierung beeinflussen, kann keine endgültig gesicherte Aussage über die Eigenschaften oder die Geometrie des finalen Spritzgießbauteils erfolgen.
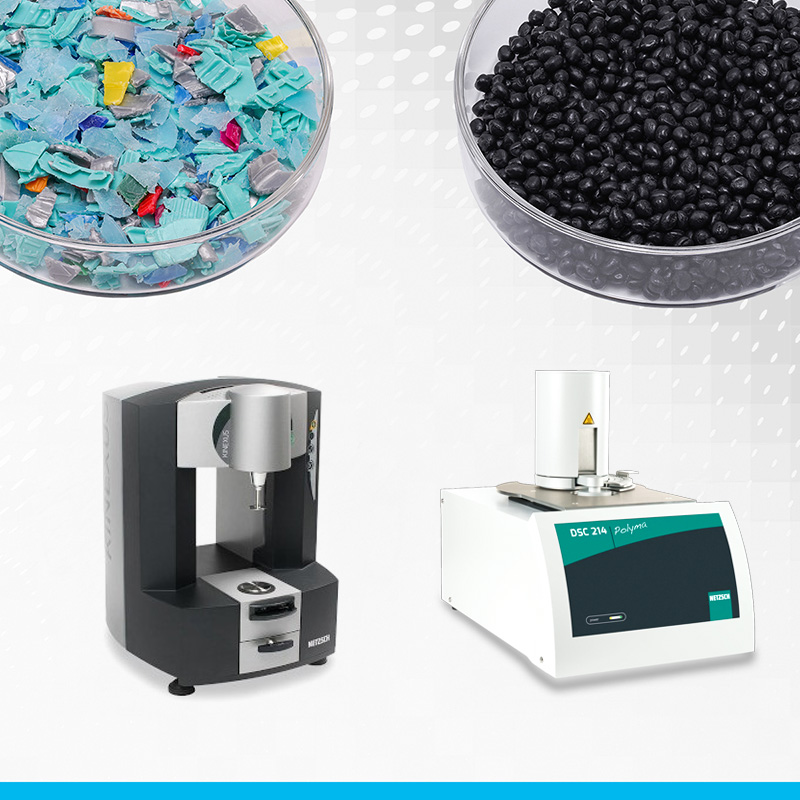
Für die Simulation des Verarbeitungsverhaltens von Kunststoffen (Spritzgusssimulation wie Füllbild-Simulationen) wie bspw. in einem Spritzgießwerkzeug sind am Markt diverse Softwarelösungen vorhanden. Um ein spezifisches Bauteil-Projekt simulieren zu können, braucht es neben dieser Software aber zusätzlich die jeweiligen „Materialdaten“.
Fehlende Materialdaten und Kunststofftypen in der Simulationssoftware
Je präziser und umfassender diese Materialdaten sind, desto realistischer wird auch das Simulationsergebnis gegenüber einem Realbauteil. Klassische technische Datenblätter enthalten nahezu keine relevanten Werte, welche für die Simulation der Werkzeugfüllung und des Schwindungsverhaltens notwendig sind. Mindestens vorhanden sein sollte dabei:

Wärmeleitfähigkeit
Wärmekapazität
Dichte
Viskositätsfunktion
Für viele „klassische“, häufig genutzte Kunststofftypen befinden sich in den Materialbibliotheken der Softwareprogramme diese Daten. Und oftmals werden in Projekten Materialdaten von „ähnlichen“ Materialien herangezogen, wenn vom spezifischen Material keine Daten vorhanden sind.
Wenn es sich jedoch um „neuartige“ Polymere handelt, die kein passendes Äquivalent besitzen, müssen diese Materialdaten ermittelt werden. Und solche Materialien sind und werden in Zukunft immer wichtiger:
Biopolymere
PIR- und PCR-Materialien (Recyclingmaterialien)
Duroplastische Werkstoffe (z.B. Epoxidharze, Phenolharze, BMC)
Wir simulieren mit der Verarbeitungssimulation Moldex3D und bestimmen unsere Materialdaten (Rheometer, DSC) selbst, um bei der Qualität dieser Daten ganz sicher zu sein. Darüber hinaus besitzen wir ein Netzwerk aus Universitäten und Industriepartnern, wenn es darum geht, die Simulationen noch genauer zu machen bspw. durch pvT-Daten um die Vorhersage der Schwindung/des Verzugs zu optimieren.
Die Simulation der Bauteilherstellung mit Hilfe verlässlicher Materialdaten bietet ein großes Potential, frühzeitig Optimierungsansätze zu erkennen, die dann in ein Prototypen- oder Serienwerkzeug eingebracht werden können.
Spritzgusssimulation für Epoxidharze – reaktive Polymere als Basis für spritzgießbare Formmassen
Epoxidharze sind uns gar nicht so fremd wie es zunächst den Anschein hat. Denn jeder der schon einmal mit einem 2-Komponentenkleber etwas repariert hat, hat bereits diesen Werkstoff und auch seine Besonderheit kennengelernt.
Hierbei wird ein Harz und ein Härter (Bild 1 links) vermengt und somit eine chemische Vernetzungs-Reaktion (Bild 1 Mitte), d.h. den Härtungsprozess, in Gang gesetzt. Auch die allgemein mit „Kohlefaser“ oder „Carbon“ bezeichneten Bauteile basieren bspw. auf Epoxidharz-Härter-Systemen, die auch hier als „Kleber“ dienen und während der Herstellung die Fasererzeugnisse zunächst infiltrieren und dann sozusagen fest verbinden.
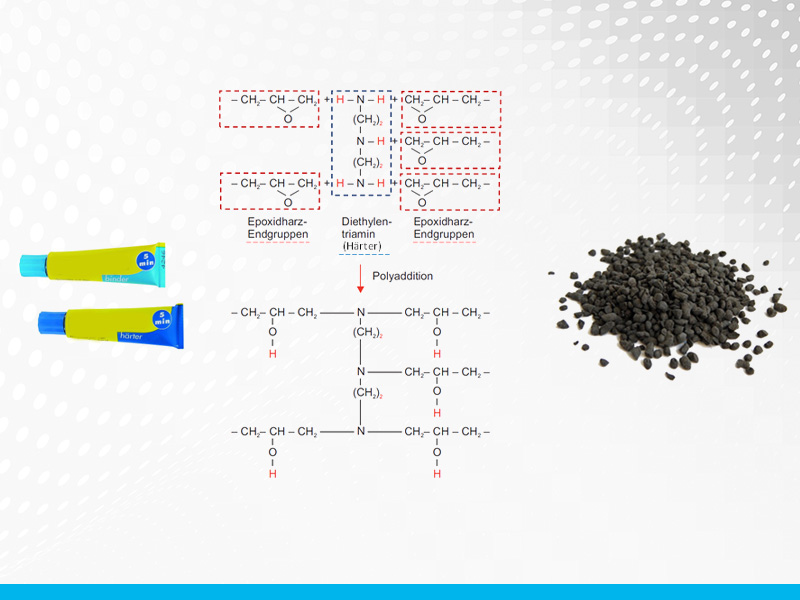
Das gleiche chemische Prinzip von Harz und Härter findet man aber auch bei duroplastischen Formmassen für die Spritzgießverarbeitung, rechte Bildseite. (vgl. Fachwissen Blogpost Duroplastspritzguss in der E-Mobilität). Auch hier handelt es sich um ein Harz-Härter-System, jedoch so eingestellt, dass es als Feststoff vorliegt sowie bei moderaten Temperaturen (leicht gekühlt bis Raumtemperatur) nahezu keine chemische Reaktion aufzeigt.
Daher können diese Werkstoffe als fertig compoundierte Formmassen (Harz, Härter, Füll- und Verstärkungsstoffe, Additive usw.) z.B. in Granulatform hergestellt und über eine gewisse Zeit gelagert werden. Erst bei erhöhten Temperaturen setzt die chemische Vernetzungsreaktion beschleunigt ein, was bei der Verarbeitung in geheizten Spritzgießwerkzeugen ausgenutzt wird.
Dieser werkstoffliche Aufbau aus zunächst Harz und Härter, die sich dann zu einem 3-dimensionalen Netzwerk verbinden, gibt auch die Möglichkeit mittels thermoanalytischer Methoden (bspw. der DSC) die Werkstoffstruktur und deren Änderung mittels Vernetzungsreaktion zu untersuchen.
Unvernetzter vs. vernetzter Werkstoffzustand bei Duroplasten
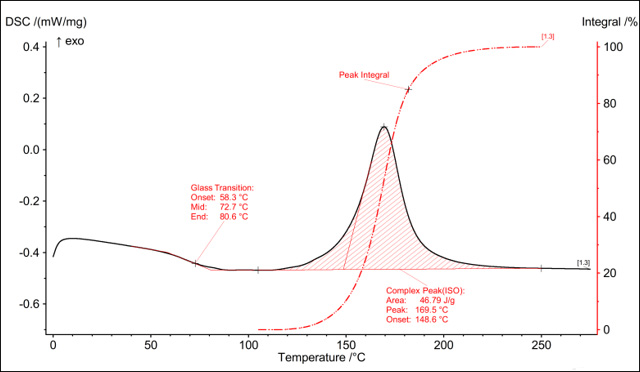
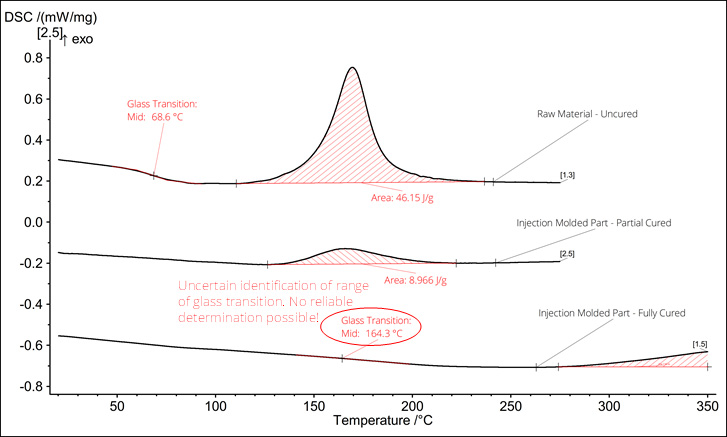
Unterschieden werden muss dabei zwischen dem unvernetzten und dem vernetzten Werkstoffzustand. Das unvernetzte, oligomere Harz liegt im amorphen Zustand vor, sodass mittels DSC-Analyse (Differential Scanning Calorimetry) die Phasenumwandlung von fest zu flüssig (Glasübergang) gemessen werden kann. Im Signal des Wärmestromes kommt es dabei zu einer „Stufe“. Im folgenden Kurvenbild ca. zwischen 60 und 90°C. Grund hierfür ist die Änderung der Wärmekapazität des Materials während der Phasenumwandlung. Die Auswertung dieser Stufe beschreibt den Glasübergangsbereich mit der Glasübergangstemperatur TG_0 des unvernetzten Harzes und gibt somit einen ersten Hinweis auf die notwendigen unteren Verarbeitungstemperaturen in der Plastifizierung der Spritzgießmaschine.
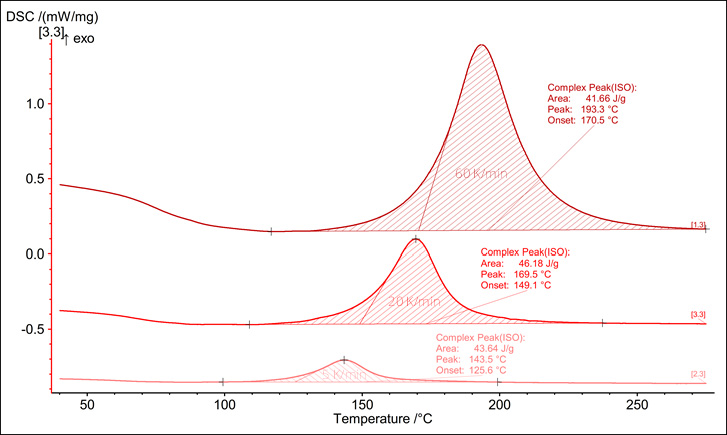
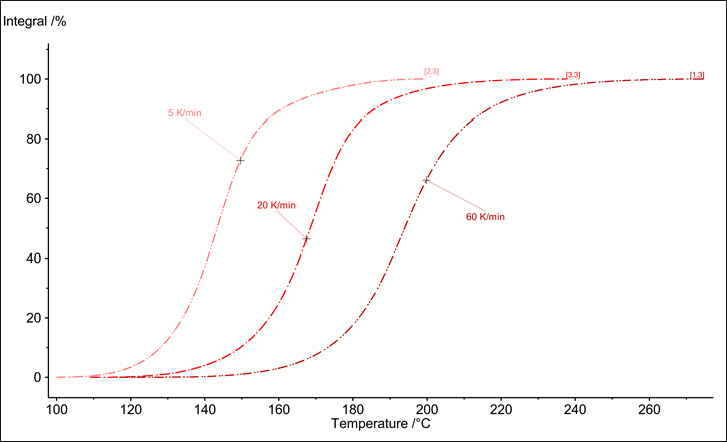
Betrachte man den weiteren Verlauf des Wärmestromsignales, kommt es bei höheren Temperaturen zu einem exothermen Effekt, der sich als Peak darstellt (Bild, Complex Peak(ISO)). Dieser exotherme Peak charakterisiert die chemische Vernetzungsreaktion, wobei die Fläche des Peaks die auftretende Reaktionswärme und das Intergral die Reaktionsenthalpie darstellt. Der Verlauf des Integrals (Bild, Peak Integral) beschreibt dabei den Vernetzungsfortschritt. Leitet man das Peak Integral nach der Zeit ab (da/dt), erhält man die Reaktionsdynamik. Aus Sicht der Verarbeitung lassen sich bspw. so aus dem Startpunkt des exothermen Peaks ein oberer Temperaturgrenzwert für die Plastifizierung sowie aus dem größten Anstieg des Integrals eine optimale Werkzeugtemperatur ableiten.
Das fortfolgende Bild zeigt die unterschiedlichen Ergebnisse der DSC-Analyse eines Epoxidharzes in unterschiedlichen Vernetzungszuständen. Wie schon zuvor beschrieben, zeigt das unvernetzte Ausgangsmaterial (oberer Graph) einen deutlichen Glasübergangsbereich mit der Glasübergangstemperatur TG_0 sowie den anschließenden exothermen Vernetzungspeak. Das Integral des Peaks (Area) beschreibt dabei die Gesamtvernetzungsenthalpie.
Der mittlere Graph zeigt das DSC-Signal eines spritzgegossenen Bauteils, jedoch mit unvollständiger Vernetzung.Ein Glasübergangsbereich ist nun nicht mehr zu erkennen, da dieser dynamisch, mit der bei erhöhten Temperaturen einsetzenden Nachvernetzung, während der Messung weiter ansteigt. Der exotherme Peak beschreibt wie schon angedeutet die Nach- bzw. Restvernetzung. Aus dem Verhältnis von Gesamtvernetzungsenthalpie und Restvernetzungsenthalpie kann der Vernetzungsgrad bestimmt werden: α=100-((Restenthalpie ∙100)/Gesamtenthalpie). In dem gezeigten Beispiel beträgt der Aushärtegrad des Bauteiles rund 81%. D.h. hier sollte der Spritzgießprozess nochmals optimiert werden.
Der unterste Graph 3 zeigt das DSC-Signal eines vollständig ausgehärteten Bauteils. Da es hier zu keiner weiteren chemischen Vernetzungsreaktion kommt, gibt es auch keinen exothermen Effekt mehr zu beobachten. In der Theorie kann stattdessen der Glasübergang bei vollständiger Härtung TG_1 bestimmt werden. Jedoch ist dieser bei den typischerweise sehr hochgefüllten Spritzgießformmassen so wenig stark ausgeprägt, dass die Bestimmung nicht immer sicher gelingt, zumal der Auswertebereich für den TG_1 oftmals mit dem Bereich der thermischen Degradation überlappt. Dieser wird als exothermer Kurvenanstieg bei sehr hohen Temperaturen sichtbar (schraffierter Bereich ab ca. 270°C). Daher wird die Bestimmung der Glasübergangstemperatur gehärteter Bauteile mittels DSC nicht empfohlen, deutlich besser ist dafür die Thermomechanische Analyse (TMA) geeignet.
Reaktionsdynamik für die Spritzgusssimulation von Kunststoffen
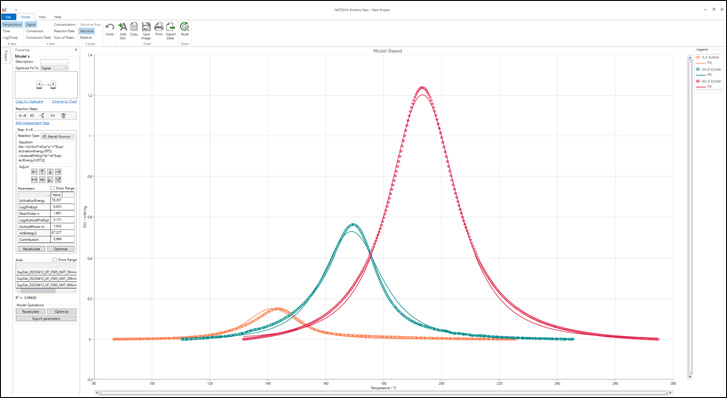
Neben der Verwendung der DSC-Analyse zur Prüfung des Härtungszustandes dient sie auch als Basis zur Generierung von Materialdaten für Prozess- bzw. Aushärtungssimulationen. Dazu werden mehrere DSC-Analysen bei unterschiedlichen Heizraten durchgeführt (folgende Bilder) und anschließend die Verläufe der Reaktionsdynamik in mathematische Modelle überführt. Für Spritzgussepoxidharzformmassen hat sich dafür z. B. das sogenannte Kamal-Sourour Modell etabliert: dα/dt=(A∙exp(-T_a/T) +B∙exp(-T_b/T)∙α^m ) (1-α)^n. Solche Modelle lassen nun in der Simulation die Berechnung beliebiger Vernetzungsszenarien in Abhängigkeit von Zeit und Temperatur zu. Das Daten-Fitting kann bspw. mit Netzsch Kinetics Neo durchgeführt werden wie im unteren Bild dargestellt.
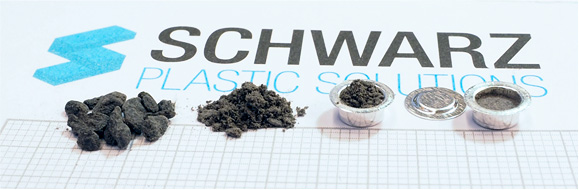
Bzgl. der Probenvorbereitung für epoxidharzbasierte Spritzgießformmassen hat sich die folgende Vorgehensweise etabliert: Verwendet werden Aluminiumtiegel/-deckel, wobei die Deckel gelocht werden. (Für andere Formmassentypen wie z. B. phenolharzbasierte, sind speziell druckdichte Tiegel zu verwenden) Das Granulat wird möglichst ohne thermischen Eintrag zu einem Pulver zermahlen und im Tiegel „vorsichtig“ verpresst“ (siehe Bild unten). Dies erhöht den Kontakt zum Tiegelboden sowie die thermische Leitung innerhalb der Probe signifikant, was zu sehr konsistent verlaufenden und gut reproduzierbaren DSC-Verläufen führt.
Gerade bei vernetzenden Kunststoffen wie Duroplaste sind exakte Materialkarten entscheidend für eine realistische Spritzgusssimulation, da die Reaktion und die chemische Vernetzung sonst nicht korrekt einbezogen wird. Dies erkennt man später an fehlerhaften Bauteilen und Prozessproblemen.
Gerne unterstützen wir bei der Erstellung Ihrer individuellen Materialkarte für die Spritzgusssimulation.