
Usar correctamente plásticos nuevos en la simulación de moldeo por inyección
Creación de datos de material que faltan para la simulación de moldeo por inyección gracias a la caracterización propia de materiales

Calcular correctamente componentes con plásticos nuevos mediante una tarjeta de material propia
Las propiedades de los componentes de plástico dependen, además de las propiedades propias del material y del diseño del componente, de forma decisiva de la tecnología de proceso. Esta abarca, por ejemplo, el proceso de moldeo por inyección y el molde de inyección.
Es decir, sin haber definido antes dónde está la posición de la entrada, cuán eficiente es la atemperación del molde o qué parámetros de inyección como la contracción (deformación) o la orientación de la carga influyen, no puede hacerse una afirmación definitivamente segura sobre las propiedades o la geometría del componente inyectado final.
Para la simulación del comportamiento de procesamiento de plásticos (simulación de moldeo por inyección, como simulaciones de llenado), por ejemplo en un molde de inyección, existen diversas soluciones de software en el mercado. Pero para poder simular un proyecto de componente específico se necesitan, además de este software, los respectivos «datos de material».
Datos de material y tipos de plástico que faltan en el software de simulación
Cuanto más precisos y completos son estos datos de material, más realista es el resultado de la simulación frente a un componente real. Las fichas técnicas clásicas no contienen casi ningún valor relevante para la simulación del llenado del molde y del comportamiento de contracción. Como mínimo deberían estar disponibles:

Conductividad térmica
Capacidad calorífica
Densidad
Función de viscosidad
Para muchos tipos de plástico «clásicos» y de uso frecuente, estos datos se encuentran en las bibliotecas de materiales de los programas de software. Y a menudo, en los proyectos se toman datos de materiales «similares» cuando no hay datos del material específico.
Sin embargo, si se trata de polímeros «novedosos» que no tienen un equivalente adecuado, estos datos de material deben determinarse. Y tales materiales son y serán cada vez más importantes en el futuro:
Biopolímeros
Materiales PIR y PCR (materiales reciclados)
Materiales termoestables (p. ej., resinas epoxi, resinas fenólicas, BMC)
Simulamos con el software de simulación de procesamiento Moldex3D y determinamos nosotros mismos nuestros datos de material (reómetro, DSC) para estar totalmente seguros de la calidad de estos datos. Además, disponemos de una red de universidades y socios industriales cuando se trata de hacer las simulaciones aún más precisas, por ejemplo mediante datos pvT para optimizar la predicción de la contracción/deformación.
La simulación de la fabricación de componentes con ayuda de datos de material fiables ofrece un gran potencial para detectar pronto enfoques de optimización, que luego pueden incorporarse a un molde prototipo o de serie.
Simulación de moldeo por inyección para resinas epoxi: polímeros reactivos como base de masas de moldeo inyectables
Las resinas epoxi no nos son tan ajenas como parece al principio. Pues cualquiera que haya reparado algo con un adhesivo de dos componentes ya ha conocido este material y también su particularidad.
Aquí se mezcla una resina y un endurecedor (imagen 1 izquierda) y así se pone en marcha una reacción química de reticulación (imagen 1 centro), es decir, el proceso de curado. También los componentes denominados en general «fibra de carbono» o «carbono» se basan, por ejemplo, en sistemas de resina epoxi y endurecedor, que también aquí sirven de «adhesivo» e inicialmente infiltran los productos de fibra durante la fabricación y luego los unen firmemente, por así decirlo.
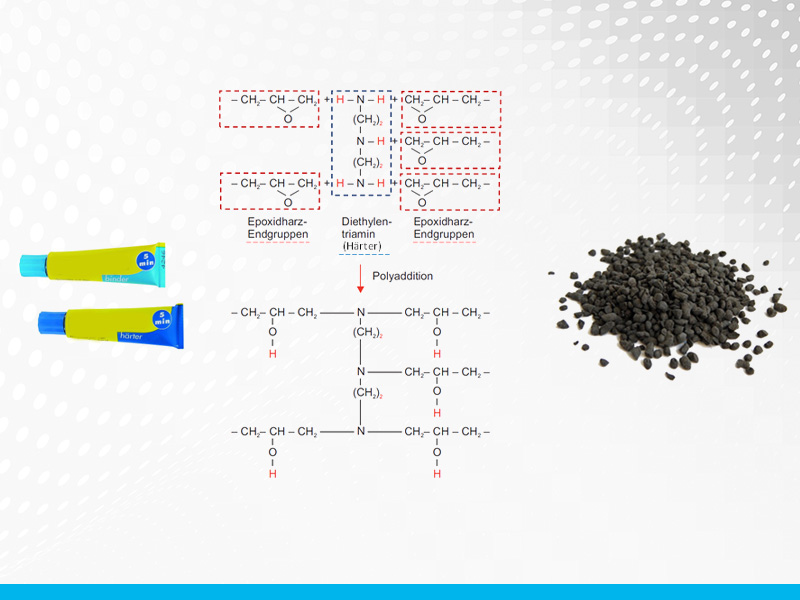
Sin embargo, el mismo principio químico de resina y endurecedor se encuentra también en las masas de moldeo termoestables para el procesamiento por inyección, parte derecha de la imagen. (cf. artículo del blog de conocimiento técnico Moldeo por inyección de termoestables en la electromovilidad). También aquí se trata de un sistema de resina y endurecedor, pero ajustado de modo que se presenta como sólido y a temperaturas moderadas (ligeramente enfriado hasta temperatura ambiente) casi no muestra reacción química.
Por ello estos materiales pueden fabricarse como masas de moldeo ya compuestas (resina, endurecedor, cargas y refuerzos, aditivos, etc.), p. ej. en forma de granulado, y almacenarse durante cierto tiempo. Solo a temperaturas elevadas se acelera la reacción química de reticulación, algo que se aprovecha en el procesamiento en moldes de inyección calefactados.
Esta estructura del material, primero resina y endurecedor que luego se unen en una red tridimensional, también permite investigar con métodos termoanalíticos (p. ej., DSC) la estructura del material y su cambio mediante la reacción de reticulación.
Estado del material no reticulado frente a reticulado en los termoestables
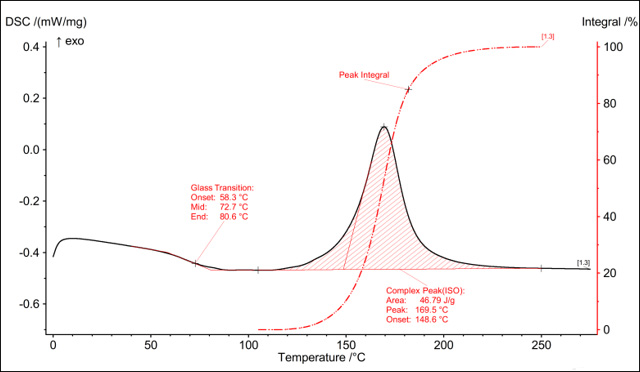
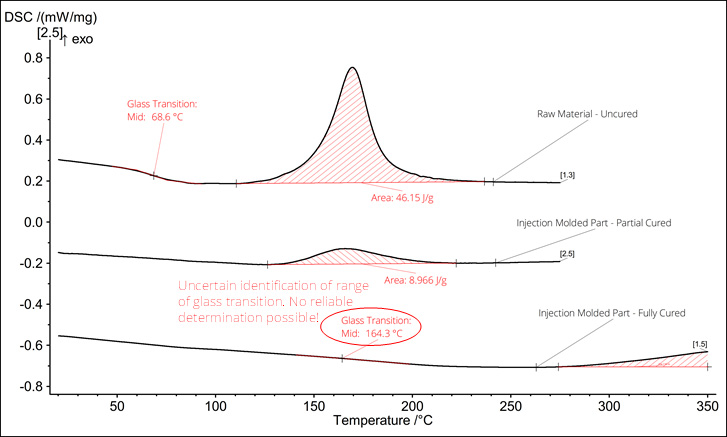
Hay que distinguir entre el estado de material no reticulado y reticulado. La resina oligomérica no reticulada se presenta en estado amorfo, de modo que mediante el análisis DSC (calorimetría diferencial de barrido) se puede medir la transformación de fase de sólido a líquido (transición vítrea). En la señal del flujo de calor aparece entonces un «escalón». En el siguiente gráfico aproximadamente entre 60 y 90 °C. La causa es el cambio de la capacidad calorífica del material durante la transformación de fase. La evaluación de este escalón describe el rango de transición vítrea con la temperatura de transición vítrea TG_0 de la resina no reticulada y da así una primera indicación de las temperaturas inferiores de procesamiento necesarias en la plastificación de la máquina de inyección.
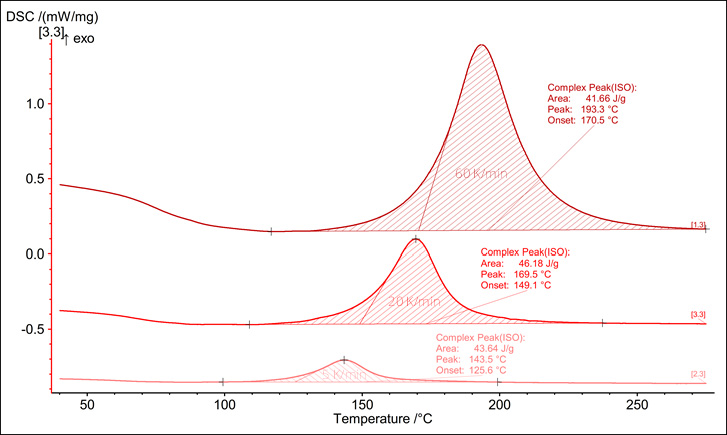
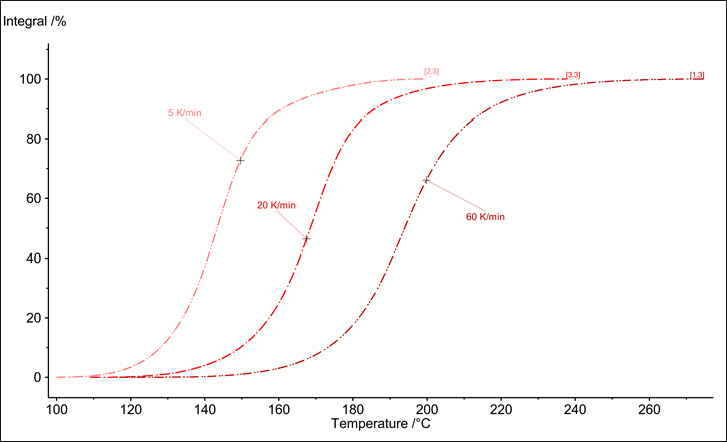
Si se observa la evolución posterior de la señal de flujo de calor, a temperaturas más altas aparece un efecto exotérmico que se representa como un pico (imagen, Complex Peak(ISO)). Este pico exotérmico caracteriza la reacción química de reticulación, de modo que el área del pico representa el calor de reacción generado y la integral la entalpía de reacción. La evolución de la integral (imagen, Peak Integral) describe el progreso de la reticulación. Si se deriva la integral del pico respecto al tiempo (da/dt), se obtiene la dinámica de reacción. Desde el punto de vista del procesamiento, por ejemplo, a partir del punto de inicio del pico exotérmico se puede derivar un límite superior de temperatura para la plastificación y, a partir del mayor aumento de la integral, una temperatura óptima del molde.
La siguiente imagen muestra los diferentes resultados del análisis DSC de una resina epoxi en distintos estados de reticulación. Como ya se ha descrito, el material de partida no reticulado (gráfico superior) muestra un claro rango de transición vítrea con la temperatura de transición vítrea TG_0 y a continuación el pico exotérmico de reticulación. La integral del pico (Area) describe la entalpía total de reticulación.
El gráfico central muestra la señal DSC de un componente inyectado, pero con reticulación incompleta. Ya no se distingue un rango de transición vítrea, porque este sigue aumentando dinámicamente durante la medición con la postreticulación que se inicia a temperaturas elevadas. El pico exotérmico describe, como ya se indicó, la postreticulación o reticulación residual. De la relación entre la entalpía total de reticulación y la entalpía de reticulación residual puede determinarse el grado de reticulación: α=100-((entalpía residual ∙100)/entalpía total). En el ejemplo mostrado, el grado de curado del componente es de aproximadamente el 81 %. Es decir, aquí debería optimizarse de nuevo el proceso de inyección.
El gráfico inferior 3 muestra la señal DSC de un componente completamente curado. Como aquí no se produce ya ninguna reacción química de reticulación, tampoco se observa ya ningún efecto exotérmico. En teoría puede determinarse en su lugar la transición vítrea con curado completo TG_1. Sin embargo, esta está tan poco marcada en las masas de moldeo de inyección típicamente muy cargadas que la determinación no siempre resulta fiable, sobre todo porque el rango de evaluación de TG_1 a menudo se solapa con el rango de degradación térmica. Esta se hace visible como un aumento exotérmico de la curva a temperaturas muy altas (zona rayada a partir de aprox. 270 °C). Por ello no se recomienda determinar la temperatura de transición vítrea de componentes curados mediante DSC; el análisis termomecánico (TMA) es claramente más adecuado para ello.
Dinámica de reacción para la simulación de moldeo por inyección de plásticos
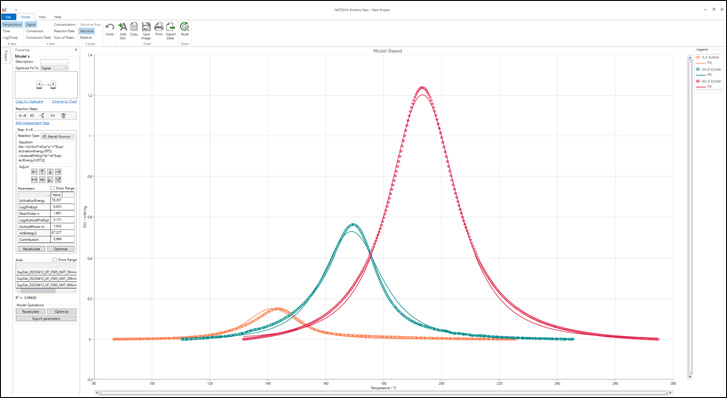
Además de utilizar el análisis DSC para comprobar el estado de curado, sirve también como base para generar datos de material para simulaciones de proceso o de curado. Para ello se realizan varios análisis DSC con distintas velocidades de calentamiento (imágenes siguientes) y a continuación las evoluciones de la dinámica de reacción se trasladan a modelos matemáticos. Para masas de moldeo de resina epoxi de inyección se ha establecido, por ejemplo, el llamado modelo de Kamal-Sourour: dα/dt=(A∙exp(-T_a/T) +B∙exp(-T_b/T)∙α^m ) (1-α)^n. Estos modelos permiten ahora en la simulación calcular cualquier escenario de reticulación en función del tiempo y la temperatura. El ajuste de datos puede realizarse, por ejemplo, con Netzsch Kinetics Neo, como se muestra en la imagen inferior.
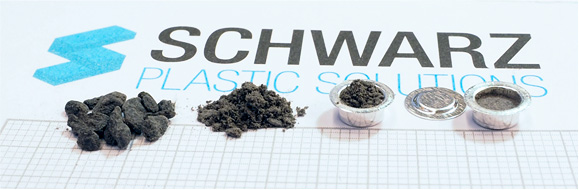
En cuanto a la preparación de muestras para masas de moldeo de inyección a base de resina epoxi, se ha establecido el siguiente procedimiento: se utilizan crisoles y tapas de aluminio, con las tapas perforadas. (Para otros tipos de masas de moldeo, p. ej. a base de resina fenólica, deben utilizarse crisoles especialmente herméticos a la presión.) El granulado se muele hasta obtener un polvo, en lo posible sin aporte térmico, y se prensa «con cuidado» en el crisol (véase imagen inferior). Esto aumenta significativamente el contacto con el fondo del crisol y la conducción térmica dentro de la muestra, lo que conduce a curvas DSC muy consistentes y bien reproducibles.
Especialmente en plásticos reticulantes como los termoestables, las tarjetas de material exactas son decisivas para una simulación de moldeo por inyección realista, ya que de lo contrario la reacción y la reticulación química no se incluyen correctamente. Esto se nota después en componentes defectuosos y problemas de proceso.
Con mucho gusto le apoyamos en la creación de su tarjeta de material individual para la simulación de moldeo por inyección.