
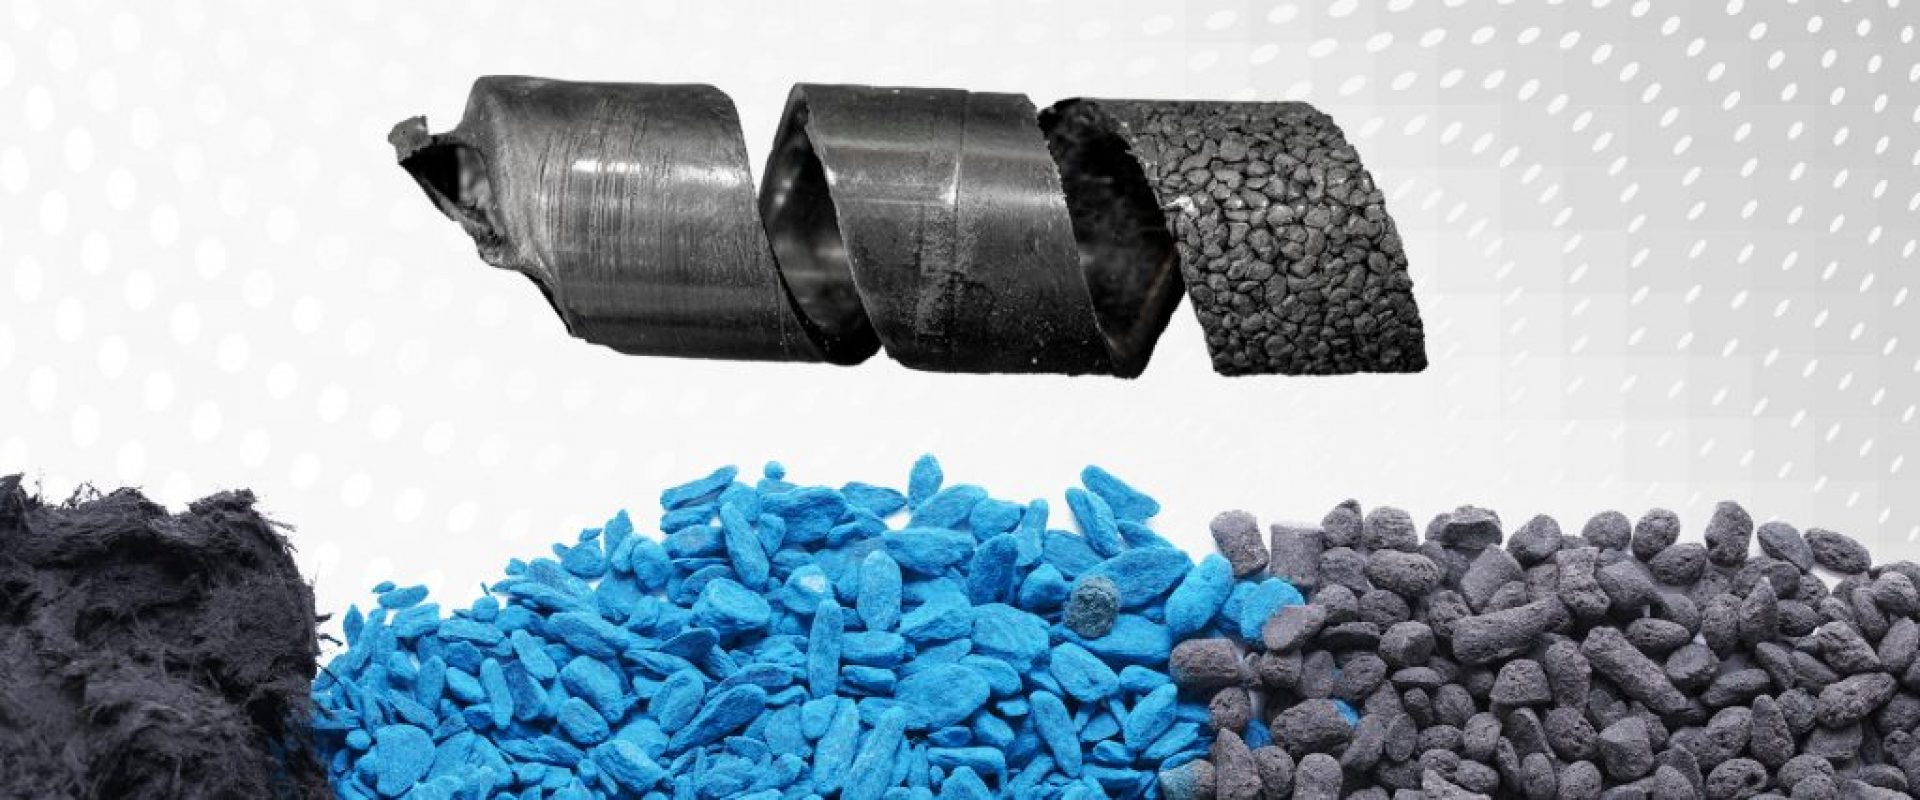
Ciencia de materiales del plástico: termoestables / duromeros
¿Qué son los termoestables y en qué se diferencian de los termoplásticos?

fuertes gracias a la reticulación química: los termoestables son plásticos reactivos
Los termoestables son polímeros reticulados. Como los termoplásticos, están formados (en estado curado como componente) por largas cadenas «poli» de moléculas (monómeros). Lo particular de los duromeros es que estas cadenas moleculares están unidas entre sí mediante enlaces químicos. Así surge una red molecular tridimensional extremadamente estable.
Estas uniones químicas de los termoestables son enormemente fuertes en comparación con las fuerzas de enlace puramente físicas que existen entre las cadenas moleculares de los termoplásticos. Y estos enlaces químicos de los termoestables siguen siendo fuertes y estables de forma también bajo el efecto del calor.
Por el contrario, las fuerzas de enlace físicas de los termoplásticos disminuyen al aumentar la temperatura y provocan grandes cambios de propiedades hasta la deformabilidad plástica (rango de transición vítrea, rango de fusión de cristalitos).
Propiedades de los plásticos termoestables
A esta estructura químicamente reticulada, que poseen por igual todos los materiales termoestables, pueden atribuirse sus propiedades típicas (propiedades de uso y del componente):

Alta dureza y rigidez
Alta estabilidad térmica de forma
Diversa resistencia química
Baja dilatación térmica (similar a algunos metales)
No se hinchan y no se pueden fundir
Ductilidad mínima (apenas deformable plásticamente)
Aislantes eléctricos y térmicos
Además de estas propiedades de uso, los termoestables poseen también propiedades de procesamiento propias y extremadamente ventajosas. Pues los materiales termoestables consisten en un principio en cadenas moleculares no reticuladas (oligómeros, es decir, menos largas que en los termoplásticos): las resinas reactivas. Dicho de forma simplificada, estas resinas reaccionan con endurecedores específicos (sistemas de resina y endurecedor) mediante una reacción química para formar el termoestable propiamente dicho. La ventaja tecnológica que resulta es que las resinas, debido a sus cadenas moleculares «cortas», tienen una viscosidad relativamente baja. Es decir, una muy buena fluidez.
Propiedades especiales en el procesamiento de termoestables
Son posibles altas proporciones de cargas y refuerzos (hasta el 80 %)
Alto potencial de infiltración, p. ej., de fibras o bobinados de hilo
Fabricación de componentes con baja presión, p. ej., en componentes electrónicos sensibles
Son posibles espesores de pared de componente reducidos, p. ej., en overmolding / sobreinyección / encapsulado
Formación de rebabas (desventaja)
La fluidez especialmente buena del material puede ser ventajosa en el procesamiento cuando se requieren presiones de inyección bajas, p. ej., al sobreinyectar componentes sensibles como placas de circuito, PCB, estatores, rotores o placas bipolares. Lea más sobre las posibilidades de los termoestables en la electromovilidad y también el comunicado sobre la implementación en serie exitosa de un motor eléctrico de flujo axial con Mercedes-Benz.
Procesamiento de termoestables
¿Moldeo por inyección de termoestables como de termoplásticos?
La temperatura marca la diferencia
El desarrollo básico del proceso en el moldeo por inyección de masas de moldeo termoestables es análogo al de las termoplásticas. Masa de moldeo termoestable: es el material listo para procesar, compuesto de resina, endurecedor, cargas y refuerzos y todos los demás aditivos necesarios. Las fases del proceso (plastificar, inyectar, mantener la presión posterior, solidificar/curar) se recorren como un ciclo. Sin embargo, las distintas fases se diferencian en cuanto a los componentes de máquina y de molde específicos del material y a los parámetros de proceso.
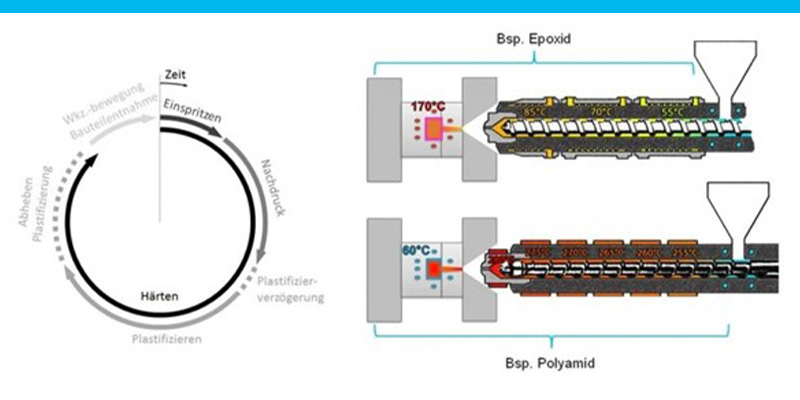
La diferencia más evidente al principio está en el control de temperatura, cuasi «invertido». Las masas de moldeo termoestables se plastifican en cilindros atemperados por medio fluido a temperaturas de como máximo 90 °C (según el material), de la forma más suave posible, para evitar que la reacción de reticulación comience prematuramente. A ello pertenecen también contrapresiones, velocidades de husillo y compresiones del núcleo del husillo moderadas. Como masa fundida de alta viscosidad se inyectan después en un molde generalmente calefactado eléctricamente. Durante la presión posterior y un tiempo de curado residual (análogo al tiempo de enfriamiento residual en los termoplásticos) se produce la reacción química de reticulación o curado. Temperaturas de molde de hasta aprox. 180 °C aceleran este proceso.
A continuación el componente puede desmoldearse y retirarse en caliente. En este estado está reticulado químicamente de forma irreversible y ya no puede fundirse por efecto de la temperatura. Además de estas características básicas del proceso, existe por supuesto toda una serie de detalles importantes específicos del material que hay que tener en cuenta sobre todo en el diseño del molde y del proceso.
Véase también el artículo técnico sobre las propiedades de los termoestables en K-Zeitung.
Curado de termoestables: reticulación completa mediante temple
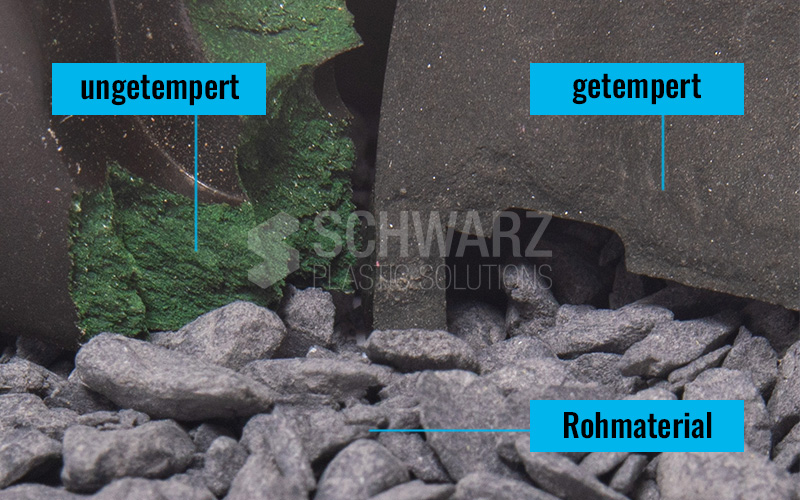
Durante el proceso de moldeo por inyección ya se produce en los termoestables gran parte de la reticulación mediante la reacción química. Aun así, las piezas normalmente no están completamente curadas en el núcleo (sobre todo con espesores de pared mayores). La resistencia máxima de los componentes solo se alcanza con el curado completo.
Por ello, en el procesamiento de termoestables se emplea un proceso de temple posterior en un horno especial, en el que se sigue una evolución de temperatura controlada durante un periodo más largo (la llamada curva de temple). Esto es necesario porque en la reticulación química escapan gases del material y, si la reacción se produce demasiado rápido, los componentes se agrietan. Según el material (resina/endurecedor), las cargas y la geometría del componente, las curvas de temple se programan individualmente y se logra así un curado completo y suave.
Entretanto existen esfuerzos y tecnologías de sensórica utilizadas con éxito que miden mediante análisis dieléctrico la viscosidad iónica de la estructura molecular del plástico en la cavidad. Esta información da cuenta del grado de curado del material ya en el molde durante el proceso de inyección. Utilizamos esta tecnología en nuestra planta de ensayos de moldeo por inyección y podemos así ajustar mejor los procesos para usted.
Termoestables: ¿qué materiales hay?
Masas de moldeo termoestables es el término genérico para una gran variedad de materiales distintos. No solo en cuanto a las cargas y refuerzos, sino sobre todo en lo que respecta a la base de resina. Como en los termoplásticos, donde hay poliamidas, polipropilenos, policarbonatos, etc., también en los duromeros hay diferentes tipos. Los materiales termoestables relevantes industrialmente son:
Resina epoxi (EP)
Resina fenólica (PF)
Resinas de poliéster insaturado (UP)
Resina de viniléster (VE)
Resina de melamina (MF)
Resina de urea (UF)
BMC - Bulk Molding Compound (poliéster húmedo)
SMC – Sheet Molding Compound
Aquí publicamos de forma continua información específica sobre materiales y más detalles sobre termoestables.